- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Produits
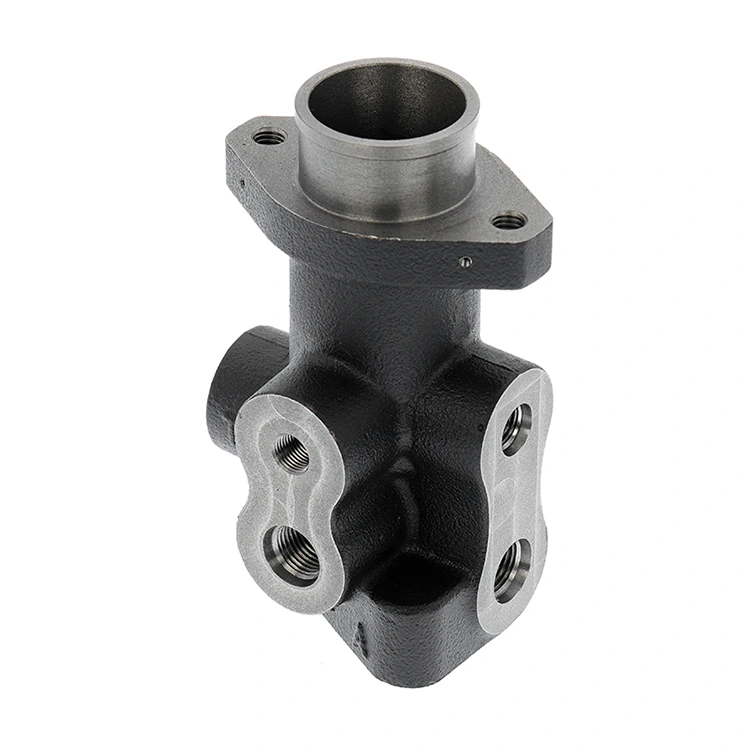


Estampage, étirement et traitement de surface
Qingdao Difon Machinery Co., Ltd. effectue l'emboutissage, l'étirement et le traitement de surface comme le zingage et l'anodisation des pièces métalliques. Nous fabriquons des composants durables et polyvalents pour les appareils électroménagers, l’automobile et l’électronique. Notre service combine un emboutissage, un étirement et des traitements de surface précis, afin que les entreprises qui ont besoin de pièces estampées personnalisées et résistantes à la rouille nous fassent confiance.
envoyer une demande
Description du produit
Qingdao Difon Machinery Co., Ltd. effectue l'emboutissage, l'étirement et le traitement de surface comme le zingage et l'anodisation des pièces métalliques. Nous fabriquons des composants durables et polyvalents pour les appareils électroménagers, l’automobile et l’électronique. Notre service combine un emboutissage, un étirement et des traitements de surface précis, afin que les entreprises qui ont besoin de pièces estampées personnalisées et résistantes à la rouille nous fassent confiance.
En tant que fabricant possédant des années d’expérience dans ce domaine, nous savons que les pièces embouties avec traitements de surface ne sont pas simplement du « métal façonné ». Ils sont importants pour le fonctionnement du produit final, comme résister à l’humidité dans la cuve intérieure d’une machine à laver ou résister au sel de déneigement sur un support de voiture. La plupart des fabricants effectuent séparément l'emboutissage, l'étirement et le traitement de surface, ce qui entraîne des écarts de qualité. Mais nous nous occupons de tout, de la découpe du matériau au revêtement final, en un seul endroit. De cette façon, la résistance de la pièce emboutie correspond à la protection de la couche superficielle. Les clients obtiennent des pièces qui répondent aux normes de taille et durent dans des environnements difficiles. C’est pourquoi nous jouissons de la confiance dans tant de secteurs.
Notre processus d’estampage et d’étirement s’adapte à différentes industries et commence par la sélection du bon matériau. Pour les pièces d'appareils électroménagers, comme les charnières de porte de réfrigérateur ou le châssis de climatisation, nous utilisons de l'acier laminé à froid SPCC. Ce matériau se plie facilement pour former des formes complexes et possède une surface lisse pour l'anodisation. Le trimestre dernier, un lot d'acier SPCC a échoué à notre test de pliage. Nous l'avons immédiatement rejeté, afin de ne pas nous retrouver avec de mauvaises charnières de réfrigérateur.
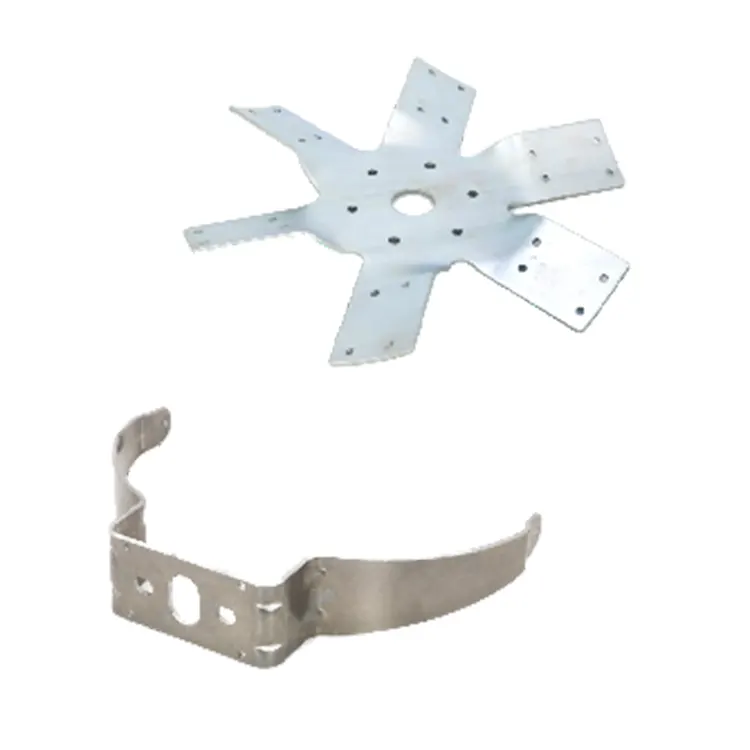
Pour les pièces extérieures des voitures (supports de pare-chocs ou supports de réservoir de carburant), nous utilisons de l'acier à haute résistance HC340LA. Il reste solide après l'estampage et supporte donc les vibrations de la route. Sa faible teneur en carbone aide également le placage de zinc à adhérer uniformément. Pour les pièces électroniques (boîtiers de batterie ou coques de connecteurs), nous utilisons l'alliage d'aluminium 5052. Il est léger, facile à étirer et fonctionne bien avec l’anodisation pour renforcer l’isolation électrique. Avant la production, chaque lot de matériaux subit des tests de traction et de flexion, ce qui empêche les pièces de se fissurer ou de se déformer lors de l'emboutissage.
La façon dont nous connectons l’emboutissage, l’étirement et le traitement de surface est ce qui nous distingue. Après l'estampage, nous effectuons trois étapes simples pour nettoyer les pièces afin que le revêtement adhère bien : d'abord, nous utilisons un nettoyant alcalin à 50-60 ℃ pour essuyer l'huile de la machine ; Deuxièmement, nous gravons les oxydes de surface avec de l'acide sulfurique à 10 % ; troisièmement, nous rinçons à l’eau pure pour empêcher les produits chimiques de provoquer des défauts.
Pour le zingage, nous utilisons une solution sans cyanure (conforme aux règles RoHS) pour obtenir une couche de 8 à 12 µm d'épaisseur. Cette couche a passé 480 heures de tests au brouillard salin sans rouille rouge, idéale pour les voitures et les pièces extérieures. Pour l'anodisation, nous utilisons de l'acide sulfurique à 18-22℃ pour fabriquer un film d'oxyde de 10-15μm, puis le scellons avec de l'eau chaude à 95-100℃ pour le rendre plus résistant à la rouille. Ce processus donne aux pièces d'appareils électroménagers une surface anti-rayures et nous permet d'assortir des couleurs personnalisées, comme l'argent ou le noir. Nous avons déjà réalisé une anodisation noire pour un client fabricant de café ; leurs clients ont adoré son apparence et le fait qu’il ne présentait pas de rayures.
Nous fabriquons également des pièces sur mesure pour des clients de secteurs de niche. Le processus commence par l'écoute de leurs besoins : nous leur demandons comment la pièce sera utilisée, ses limites de taille et ce qu'elle doit faire. Nos ingénieurs utilisent ensuite un logiciel de CAO/FAO pour concevoir des matrices d'estampage et simuler le processus d'étirement. Cela nous aide à détecter rapidement les problèmes, comme le matériau qui devient trop fin dans les zones profondes. Nous ajustons la matrice avant de réaliser de vraies pièces.
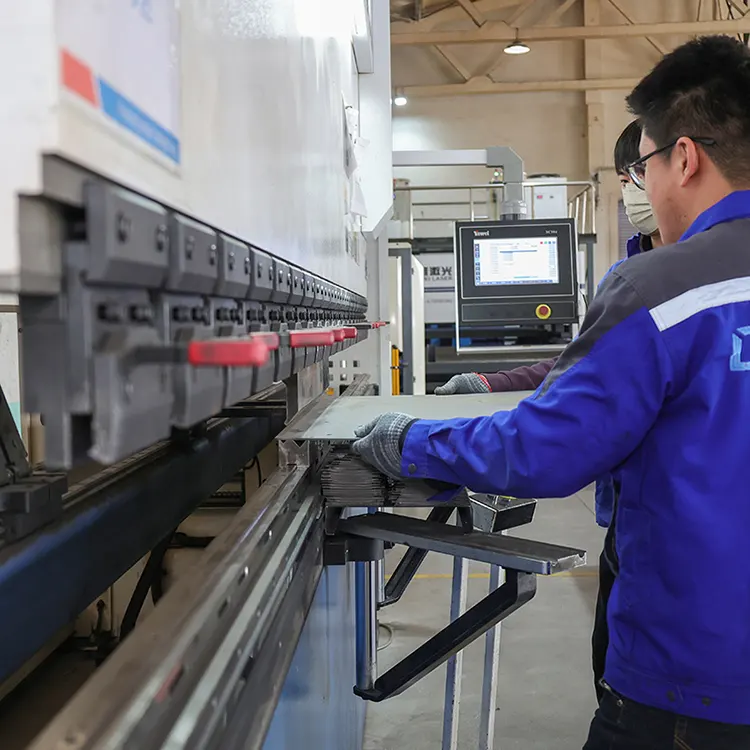
Nous réalisons ensuite 50 à 100 prototypes que les clients pourront tester. Par exemple, un client de matériel médical avait besoin d’un plateau en aluminium estampé. Il fallait une anodisation et une planéité serrée pour contenir des outils de précision. Notre équipe a ajusté la force de maintien du flan de la matrice pour réduire les contraintes d’étirement, puis a ajusté la température d’anodisation pour uniformiser le film. Les prototypes ont réussi leur test de désinfection chimique de 100 cycles – aucun revêtement ne s’est écaillé. Désormais, ils commandent 5 000 plateaux par mois.
En tant que fabricant dédié de ces pièces, nous maintenons un contrôle de qualité strict tout au long de la production. Nous sommes certifiés ISO 9001 et IATF 16949. Chaque lot est vérifié par notre équipe d'assurance qualité : nous utilisons un outil laser pour mesurer les tailles d'estampage, des machines à rayons X pour vérifier l'épaisseur du zingage et effectuons des tests d'adhérence pour les films anodisés. Nous fournissons également des documents de traçabilité complets (des certificats de matériaux aux journaux de processus) afin que les clients puissent vérifier si les pièces répondent aux normes de leur secteur.
Lors de l'expédition, nous utilisons un emballage anti-rayures pour protéger les surfaces enduites. Nous proposons également des délais de livraison flexibles : les pièces standard prennent 7 à 10 jours, les pièces personnalisées prennent 20 à 30 jours. Que les clients aient besoin de petits lots de prototypes ou de grandes séries de production, notre service intégré offre une qualité constante, une flexibilité et un bon rapport qualité-prix.
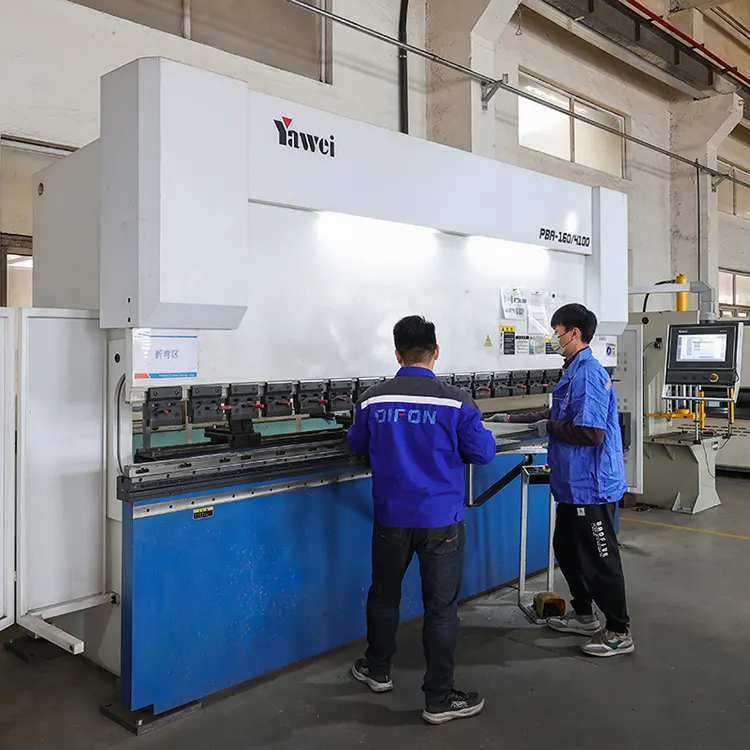
Balises actives: Estampage, étirement et traitement de surface
Catégorie associée
Moulage sous pression d'aluminium
Processus de coulée
Fabrication de tôles
Traitement d'estampage
Processus de soudage
Usinage de précision
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
Produits connexes